Где производители Китай LC-1 ударной резьбовой кондукторной колонны?
2026-03-03
Если искать конкретно LC-1, можно упереться в тупик — это не артикул, а скорее тип или даже жаргонное обозначение в цепочке поставок для ударно-резьбовых кондукторов. Многие, особенно те, кто только начинает закупать оборудование для морского бурения, ошибочно полагают, что это стандартизированная модель у какого-то крупного завода. На деле, под этой маркировкой может скрываться продукция нескольких производителей, и ключевое различие — в деталях исполнения резьбового соединения и термообработки тела колонны.
Почему ?LC-1? — это не имя, а история
С этим обозначением я впервые столкнулся лет семь назад, когда нужно было срочно найти замену поврежденной секции на одной из старых платформ в Каспии. В спецификациях значилось ?Conductor, impact thread, type LC-1?. Ни поставщик, ни архивные документы не давали четкого ответа, кто именно произвел оригинал. Оказалось, что это внутренний код, принятый у одного из крупных подрядчиков для партии, закупленной в Китае еще в конце 2000-х. С тех пор название прилипло, но завод-изготовитель за ним мог смениться не раз.
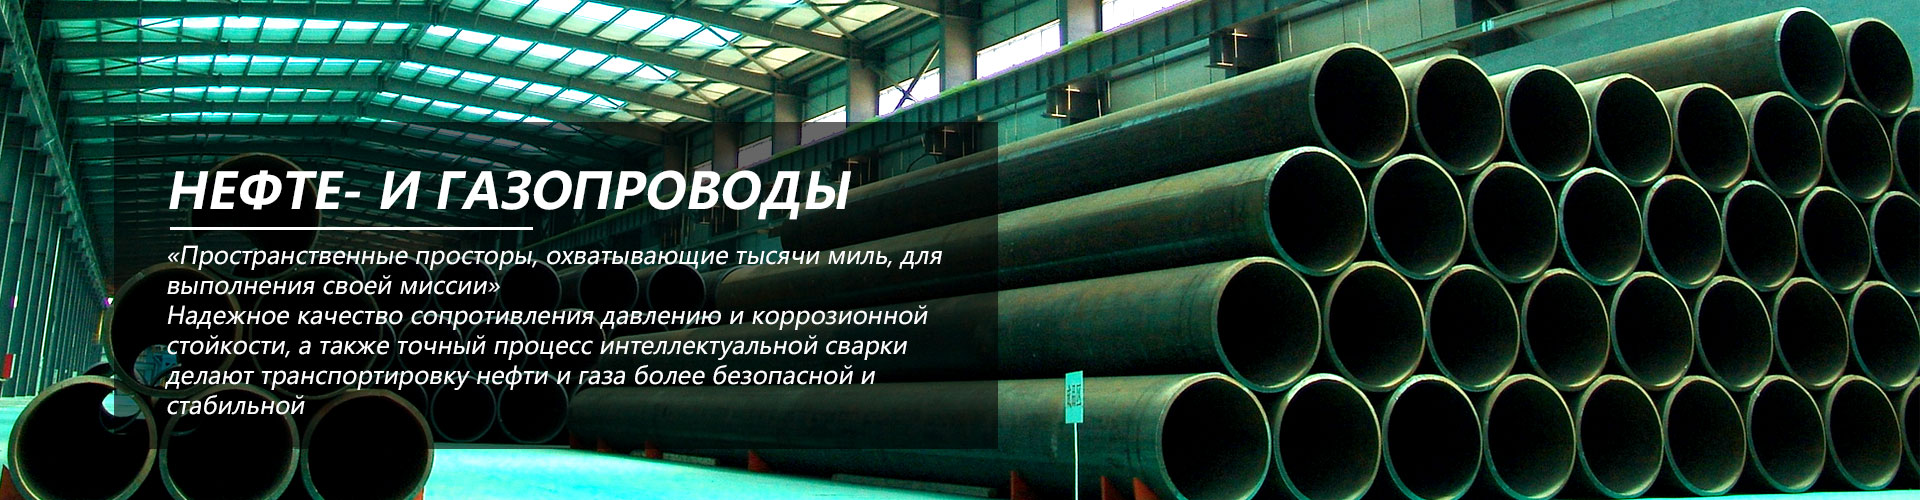
Основная сложность в том, что ударная резьбовая кондукторная колонна — изделие штучное, сильно завязанное на параметры конкретной скважины и условия забивки. Китайские производители часто работают не под своей торговой маркой, а по чертежам и ТУ, предоставленным инжиниринговой компанией. Поэтому искать нужно не по аббревиатуре, а по производителям, способным выполнить полный цикл: от разработки соединения, устойчивого к ударным нагрузкам, до контролируемой закалки.
В одной из попыток найти источник мы получили образцы от трех разных заводов, все они позиционировали продукт как ?аналог LC-1?. Визуально — почти близнецы, но при детальном осмотре и пробной нагрузке разница стала очевидна. У одного была проблема с концентричностью резьбы на последних витках, что при забивке могло привести к перекосу. У другого — неоднородность по твердости в зоне перехода. Третий показал лучшие результаты, но и его цех не был сертифицирован по полному циклу NDT для морских проектов. Это был важный урок: название ничего не гарантирует, нужно смотреть вглубь технологической цепочки.
Ключевые игроки и специализация
Сейчас на рынке Китая несколько предприятий, которые реально, а не на бумаге, имеют компетенции в этой нише. Это не гиганты вроде CNPC или CNOOC, а скорее средние компании с узкой специализацией на морском оборудовании. Они часто расположены в прибрежных промышленных зонах, таких как Шаньдун или Цзянсу, что логично для логистики.
Один из заметных производителей — АО Шаньдун Цилун морская нефтяная стальная труба. Их сайт (https://www.qilongoffshore.com) стоит изучить не только ради каталога. Компания позиционирует себя как ведущая в области производства изоляционных колонн, но их портфель шире. Они занимаются НИОКР морского оборудования, производством и обслуживанием морских нефтяных месторождений. Что важно для нашей темы — в их линейке есть глубоководные поверхностные трубы и трубы для морских опорных конструкций, а это смежные технологии. Если завод делает качественные трубы для несущих конструкций, значит, у него, как правило, есть опыт работы со сталями высокой прочности и сложными видами обработки, что критично для ударных кондукторов.
У Цилун есть практический опыт в работах по забивке свай стояков на море и подводных испытаниях, что говорит о понимании не только производства, но и эксплуатационных требований. Это ценно. Когда производитель знает, как его изделие будет вести себя на месте, выше шанс, что он правильно рассчитает усталостную прочность резьбы под циклическими ударными нагрузками. Однако нужно уточнять: не каждая такая компания держит в штате специалистов по динамике забивки. Иногда эту инженерию отдают на аутсорс, а это — дополнительное звено для потенциальных ошибок.
От чертежа до причала: на что смотреть
Допустим, вы вышли на конкретного производителя, который утверждает, что делает нужные колонны. Первое, что нужно запросить — это не сертификаты (их, увы, иногда ?подгоняют?), а отчеты по разрушающему и неразрушающему контролю именно для партий, отгруженных в проекты со схожими условиями. Например, для работ в Северном море или на шельфе Сахалина. Если таких отчетов нет, или они обезличены — это красный флаг.
Второй момент — детали резьбы. Ударная резьба — это не просто усиленный профиль. Часто применяют модификации треугольной или трапецеидальной резьбы с упорными поверхностями под углом, который гасит часть поперечной нагрузки при ударе. Нужно понимать, какое соединение предлагает завод — стандартное API или собственную разработку. Своя разработка — не всегда плохо, иногда она лучше адаптирована. Но тогда должны быть результаты полевых или стендовых испытаний на усталость. Я видел случай, когда экономия на этих испытаниях привела к трещине по первому витку резьбы после месяца работы.
Третье — логистика и защита. Колонны — это не трубы, их нельзя просто погрузить в контейнер. Как производитель обеспечивает сохранность резьбовых торцов при длительной морской перевозке? Используют ли они инертные среды для консервации внутренней полости? Мелочь, но именно такие мелочи потом выливаются в простой на дорогой платформе.
Личный опыт и неудачные попытки
Пару лет назад мы работали над проектом в Южно-Китайском море, где требовались именно ударно-резьбовые кондукторы для сложных геологических условий. Местный подрядчик настаивал на продукции одного завода в Тяньцзине, который давал очень привлекательную цену. Мы запросили образец для предварительных испытаний. Внешне — все отлично, резьба чистая, маркировка четкая. Но когда мы сделали рентгенографию сварных швов (если они есть в конструкции) и ультразвуковой контроль тела трубы, обнаружились внутренние непровары и зоны с пониженной твердостью. Завод начал говорить о том, что это ?допустимые отклонения?. Для ударных нагрузок — нет, не допустимы. Пришлось свернуть переговоры и терять время.
После этого мы более системно подошли к поиску и вышли на компанию в Шаньдуне, которая, в том числе, упоминалась в контексте поставок для российских проектов. Они не кричали о ?LC-1?, но подробно расписали свой процесс: от выплавки стали с контролем по химсоставу для устойчивости к хладотекучести, до финальной обработки резьбы на станках с ЧПУ и последующего нанесения антикоррозионного покрытия на основе полимерных нано-материалов (что, кстати, есть в ассортименте у того же Цилун). Их техспецы смогли ответить на вопросы по динамике удара и даже предложили небольшую модификацию профиля резьбы под наши данные по грунту. Это была уже другая история.
Итог: как искать сегодня
Итак, возвращаясь к исходному вопросу. Искать нужно не ?LC-1?, а производителей с подтвержденным опытом в изготовлении кондукторных колонн для ударного метода погружения. Фокус — на технологиях, а не на названиях. Стоит начинать с компаний, которые заточены именно под морской сектор и имеют в портфолио реализованные проекты с известными операторами.
Обязательно изучать сайты, как qilongoffshore.com, но не ограничиваться ими. Нужно искать упоминания в отраслевых отчетах, на конференциях по морской нефтедобыче. Прямой запрос в такие компании с четким ТЗ по механическим свойствам, условиям эксплуатации и требуемым протоколам контроля часто работает лучше, чем поиск по каталогам.
В конечном счете, правильный производитель — тот, который не боится показать ?кухню?, готов предоставить доступ на производство для аудита и обсуждает не только цену за тонну, но и инжиниринг соединения под ваши нагрузки. Такие, как АО Шаньдун Цилун, с их заявленной специализацией на НИОКР и полном цикле услуг, — потенциально сильные кандидаты, но каждый раз это нужно проверять на конкретном запросе и техзадании. Потому что в этом бизнесе детали решают все, а красивая аббревиатура в заголовке спецификации — почти ничего.


