Где производят Китай LC-1 ударные кондукторные колонны?
2026-03-18
Если говорить про LC-1, многие сразу думают о крупных сборочных заводах в Цзянсу или Шанхае, но это часто поверхностно. На самом деле, ключевое производство, особенно ковка и термообработка гильз, часто сосредоточено в других регионах. Самый интересный вопрос — не просто ?где?, а ?у кого и на каком именно оборудовании? это делают с нужным уровнем надежности для морской ударной забивки.
Распространённые заблуждения и реальная география производства
Часто в спецификациях пишут обобщённо ?Made in China?, но это мало о чём говорит. Основные мощности по производству именно ударных кондукторных колонн LC-1, а не просто труб, исторически сконцентрированы в провинциях Шаньдун и Хэбэй. Почему? Там близость к металлургическим комбинатам и традиционно сильная школа обработки толстостенных труб. В Тяньцзине, к примеру, много финальной сборки, но заготовки часто везут изнутри страны.
Один из нюансов, который многие упускают — это разделение производства по этапам. Труба может кататься на одном заводе, проходить механическую обработку на другом, а финальную сборку с замками и подготовку под ударный кондуктор — на третьем. Поэтому, когда спрашиваешь ?где производят?, нужно уточнять этап. Самый критичный этап — изготовление тела колонны и наварка соединительных элементов. Вот здесь и выходят на первый план специализированные производители.
Из своего опыта, при выборе поставщика для проекта в Каспийском море, мы рассматривали несколько вариантов. Завод в Даляне делал хорошие трубы, но их компетенция по ударным нагрузкам была под вопросом. В итоге остановились на партнёре из Шаньдуна, который как раз специализировался на морском оборудовании для сложных условий. Это был не самый крупный, но технологически подкованный производитель.
Ключевой игрок: АО Шаньдун Цилун и их роль
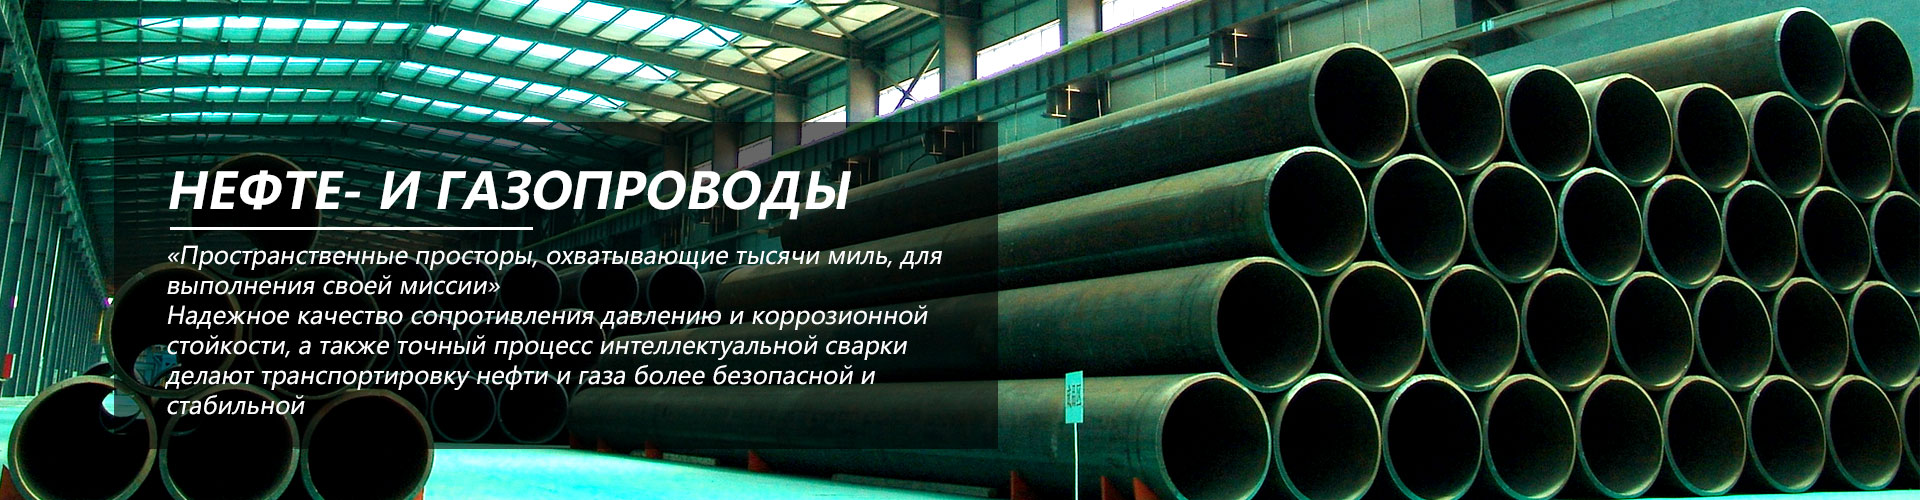
Здесь стоит выделить АО Шаньдун Цилун морская нефтяная стальная труба. Это не просто очередной завод, а компания, которая изначально заточена под задачи морской нефтегазовой добычи. Их сайт https://www.qilongoffshore.com — это хорошая точка входа для понимания их компетенций. Они позиционируют себя как ведущая китайская компания в области производства изоляционных колонн, но их портфель, что важно, включает и НИОКР, и производство, и обслуживание.
Что мне импонирует в их подходе? Они не просто продают трубы. Их услуги включают работы по забивке свай стояков на море и подводные испытания. Это значит, что они понимают весь цикл жизни кондукторной колонны — от производства до эксплуатации в реальных условиях. Когда производитель сам участвует в монтаже и тестировании, это drastically меняет качество продукции. Они знают, где могут возникнуть проблемы при ударной нагрузке, и закладывают это в конструкцию.
Конкретно по LC-1 — я не уверен на 100%, что они являются прямым производителем именно этой марки (часто маркировка зависит от заказчика), но технологически они точно способны выпускать аналогичные или даже более совершенные изделия. Их специализация на глубоководных поверхностных трубах и трубах для морских опорных конструкций говорит о том, что они работают с материалами и стандартами, необходимыми для ударных кондукторов. Если бы мне сейчас нужно было искать надежного поставщика для аналогичной задачи, я бы начал с запроса к ним, уточнив именно параметры ударной стойкости и опыт в конкретном регионе работ.
Технологические нюансы и ?подводные камни? производства
Говоря о производстве, нельзя просто взять толстостенную трубу и назвать её ударной кондукторной колонной. Ключевое — это материал и обработка соединений. Для LC-1 критична ударная вязкость стали при низких температурах (вспомним условия арктических шельфов или глубоководья). Многие китайские производители в погоне за ценой экономят на легировании и, что важнее, на контроле качества термообработки.
Однажды мы получили партию колонн, где при испытании на ударный нагрузочный стенд пошли трещины по сварному шву замка. Проблема была не в самой сварке, а в зоне термического влияния — материал стал хрупким. Производитель тогда делал упор на цену и скорость, пропустив нормальный отпуск после сварки. Это классическая ошибка. Сейчас более серьёзные заводы, такие как упомянутый Цилун, имеют полный цикл, включая полимерные нано-коррозионные защитные материалы, что тоже важно для долговечности.
Ещё один момент — это калибровка и соосность. При забивке кондукторной колонны ударным молотом даже небольшой перекос или внутреннее напряжение может привести к ?уходу? колонны от вертикали. Поэтому этап правки и контроля геометрии на стане — это не просто формальность. На лучших производствах это делают на специальных лазерных стендах, а не ?на глазок?.
Практический опыт и выбор поставщика
Как на практике выглядит поиск? Вы не просто гуглите ?производитель LC-1?. Вы запрашиваете технические досье на аналогичные выполненные проекты, сертификаты на материалы (особенно по стандартам API, DNV GL), и, что самое главное, посещаете производство. Нужно смотреть цех механической обработки, как крепятся заготовки при обработке торцов и нарезке резьбы, есть ли контроль на каждом этапе.
В случае с Китаем, часто выгоднее работать не с гигантом, а со средним специализированным заводом, который дорожит репутацией в нише морского нефтяного оборудования. Они более гибкие в адаптации конструкции под ваши конкретные грунтовые условия (например, под вибрационную забивку или ударную). У них же часто можно договориться о присутствии своего инженера-приёмщика на время изготовления вашей партии.
Резюмируя: производство Китай LC-1 ударных кондукторных колонн — это не про один адрес. Это про цепочку технологических компетенций, разбросанных по Китаю, но с явными центрами вроде Шаньдуна. Ключевое — найти производителя, который понимает физику процесса забивки и несёт ответственность за весь цикл, а не просто продаёт трубу. И здесь компании с полным циклом услуг, как АО Шаньдун Цилун, имеют явное преимущество, даже если на самой трубе будет стоять маркировка другого трейдера. Все упирается в техническую культуру производства и наличие реального опыта в море.


