Поставщики Китай LC-1 ударной кондукторной колонны?
2026-03-15
Вот вопрос, который вбросили в чате, а я сижу и думаю — ну сколько можно наступать на одни и те же грабли. Все опять ищут просто ?поставщиков?, как будто это магазин болтов. LC-1 — это не просто труба, это спецификация под ударную забивку, и если взять первое попавшееся с маркировкой LC-1, можно запросто угробить и сроки, и бюджет проекта. Частая ошибка — считать, что все китайские производители работают по одним стандартам. На деле, под этой аббревиатурой может скрываться и материал с не той ударной вязкостью, и не та геометрия соединений, которая нужна для работы с нашим гидромолотом. Сам через это проходил.
Что скрывается за обозначением LC-1
Когда говорим ударная кондукторная колонна LC-1, в идеале подразумевается комплекс требований: сталь с определенными характеристиками (прочность, стойкость к хрупкому разрушению при низких температурах), тип резьбового соединения, которое должно выдерживать не только статическую нагрузку, но и циклические ударные нагрузки. В Китае несколько крупных металлургических комбинатов выпускают заготовку, которая теоретически подходит. Но ?теоретически? — ключевое слово. Например, на проекте в Охотском море мы получили партию, где химический состав стали был в допуске, но при детальном анализе механики разрушения выяснилось, что в партии есть плети с аномалией в зоне термовлияния сварки. При забивке на глубине около 40 метров пошла трещина. Не критично, но стоп-работа, экспертиза, споры с поставщиком.
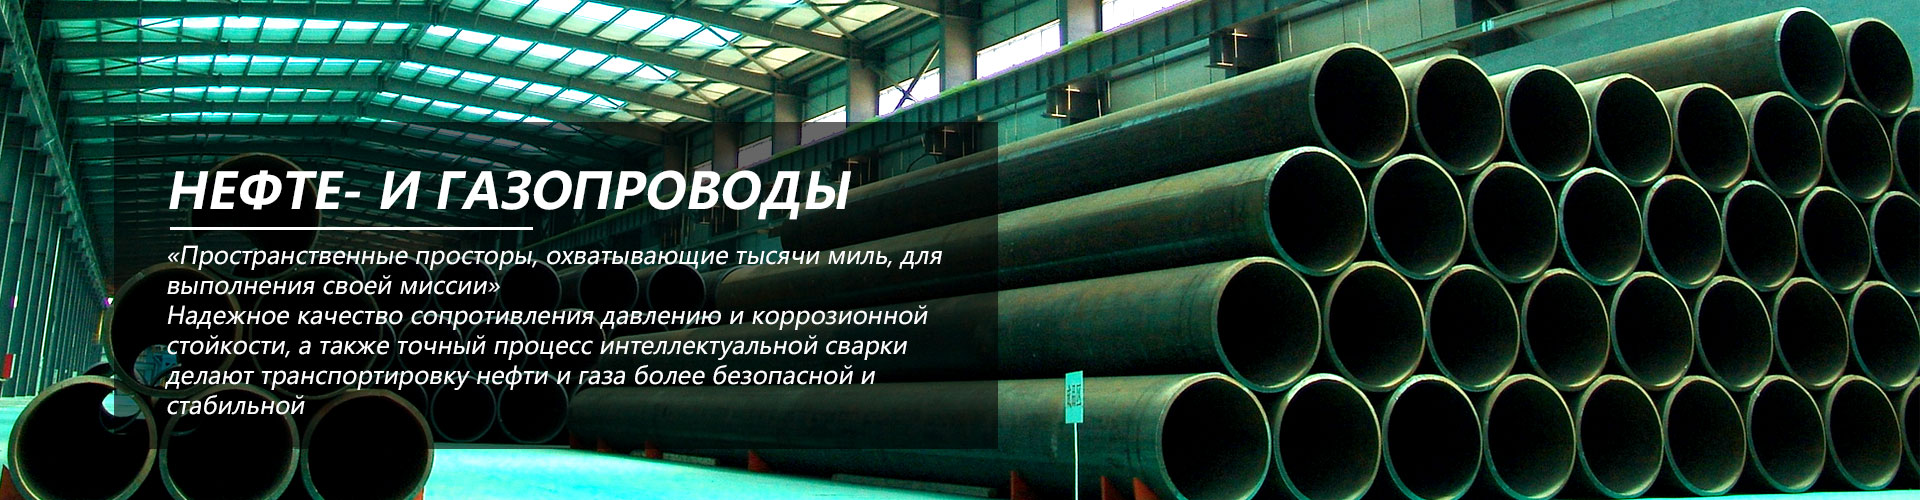
Отсюда мое первое правило: поставщик должен быть не просто торговая фирма, которая перепродает трубу. Нужен производитель, который ведет весь цикл — от выплавки стали до нарезки резьбы и финального контроля. И который готов предоставить не только сертификаты, но и полные протоколы заводских испытаний, вплоть до результатов ультразвукового контроля тела трубы и испытаний на усталость соединений. Иначе вся экономия на закупке уйдет на риски.
Еще один нюанс — логистика и подготовка концов. Часто колонны поставляют с ?голой? резьбой, а защитные чехлы, смазку, условия хранения на площадке просчитывают уже на месте. Хороший поставщик всегда упаковывает резьбовые соединения в вакуумную пленку с ингибитором коррозии и поставляет полный комплект монтажной оснастки. Мелочь? Как бы не так. Когда на ветру и при минус двадцати пытаешься очистить резьбу от окалины и льда, понимаешь цену таким ?мелочам?.
Кого стоит рассматривать на рынке
Рынок неоднороден. Есть гиганты вроде Baosteel, есть специализированные заводы, которые выросли из судостроения или нефтесервиса. Их плюс — часто более гибкие условия и готовность делать нестандартные длины или дорабатывать соединения под конкретный молот. Но нужен жесткий аудит. Я всегда запрашиваю видеоотчеты с производства, особенно этапов термообработки и неразрушающего контроля.
Из тех, кто действительно специализируется на морском секторе и чью продукцию я лично видел в работе, могу отметить АО Шаньдун Цилун морская нефтяная стальная труба. На их сайте qilongoffshore.com можно увидеть, что они позиционируют себя как ведущая компания в области производства изоляционных колонн и морского оборудования. Это важно, потому что производство ударных кондукторных колонн — это смежная для них область, требующая тех же компетенций в материаловедении и контроле качества. В их линейке как раз есть продукты для морской забивки свай. Работали ли мы с ними напрямую? Нет, но их трубы поставлялись субподрядчиком на один из наших проектов в Каспийском море. Качество было ровное, претензий по геометрии резьбы не было, что уже много значит.
Но слепо доверять даже известному имени нельзя. Однажды столкнулся с ситуацией, когда крупный завод, пытаясь выполнить срочный заказ, отгрузил колонны, где часть была произведена на основном производстве, а часть — на мощностях недавно поглощенного им меньшего завода. Техпроцессы немного отличались, и это вылилось в разброс по твердости в зоне сварного шва. Визуально и по основным сертификатам все было идеально, но наш выборочный контроль на месте выявил несоответствие. Пришлось сортировать уже на барже. Теперь всегда включаю в договор пункт о едином месте производства для всей партии.
Практические аспекты закупки и приемки
Цена — это последнее, о чем стоит говорить. Первое — это техническое задание (ТЗ). Оно должно быть написано не копирайтером, а инженером, который понимает, как будет происходить забивка. Какая энергия удара, какой грунт, какая толщина стенки оптимальна? Часто заказчики требуют максимальную прочность, но для песчаных грунтов иногда выгоднее использовать колонну с несколько большей пластичностью, чтобы она лучше гасила вибрации, а не ломалась от хрупкого разрушения.
Приемка — отдельная история. Обязателен выезд своего представителя или нанятого инспектора на завод для контроля упаковки, маркировки и отбора образцов для испытаний. Нужно проверять не выборочно, а каждую плеть на соответствие длине, кривизне, качеству торцов. Резьбу проверяют калибрами-кольцами и пробками, причем и на горячей, и на холодной нарезке. Разница в сопряжении может быть критичной. Один раз мы пропустили этот этап, доверившись сертификатам, и в итоге при монтаже на море выяснилось, что у нескольких труб недоворот при свинчивании составляет почти пол-оборота. Пришлось срочно искать бригаду с посадочными резьбонарезными головками прямо на плавучей базе.
И да, всегда закладывайте время на устранение несоответствий. Идеальных поставок не бывает. Вопрос в том, как быстро поставщик реагирует на рекламации. Тот же Цилун Море, судя по опыту коллег, в таких случаях оперативно отправлял своих технологов на место для анализа, что уже говорит об уровне сервиса.
Альтернативы и заключительные мысли
Китай — не единственный вариант, но часто наиболее экономически обоснованный. Можно смотреть в сторону корейских или японских производителей, но там цена будет другой, и логистика сложнее. Российские производители тоже пробуют делать подобные изделия, но пока, на мой взгляд, не вышли на стабильный серийный выпуск колонн именно для ударной забивки в морских условиях. Здесь нужна своя нишевая экспертиза.
Итог мой такой. Поиск поставщиков Китай LC-1 — это не поиск по каталогу. Это процесс технического аудита, переговоров и выстраивания отношений. Нужно четко понимать, что вам нужно, уметь это сформулировать и быть готовым контролировать каждый этап. Лучше потратить время и ресурсы на этапе выбора и согласования ТЗ, чем потом разбираться с последствиями на удаленной морской площадке. И помните, что надежный поставщик — это не тот, у кого нет проблем, а тот, кто эти проблемы решает быстро и профессионально, не перекладывая ответственность на клиента. В этом плане компании, которые, как АО Шаньдун Цилун, заточены именно на комплексное обслуживание морских нефтяных месторождений, от производства до подводных испытаний, часто оказываются более предсказуемыми партнерами, чем просто металлургический гигант.
Так что, возвращаясь к исходному вопросу — да, поставщики есть. Но их выбор должен быть основан не на цене за тонну, а на полной оценке их способности гарантировать качество и надежность каждой конкретной трубы, которая уйдет под удар молота в суровых условиях. И это, поверьте, совсем другая история.


